


Руководство по выбору надежного производителя никелевых труб. На практике: тенденции выставки трубных и проволочных материалов TGTY.
Руководство для покупателя: Ориентируясь в промышленном спросе и тенденциях выставочной индустрии.
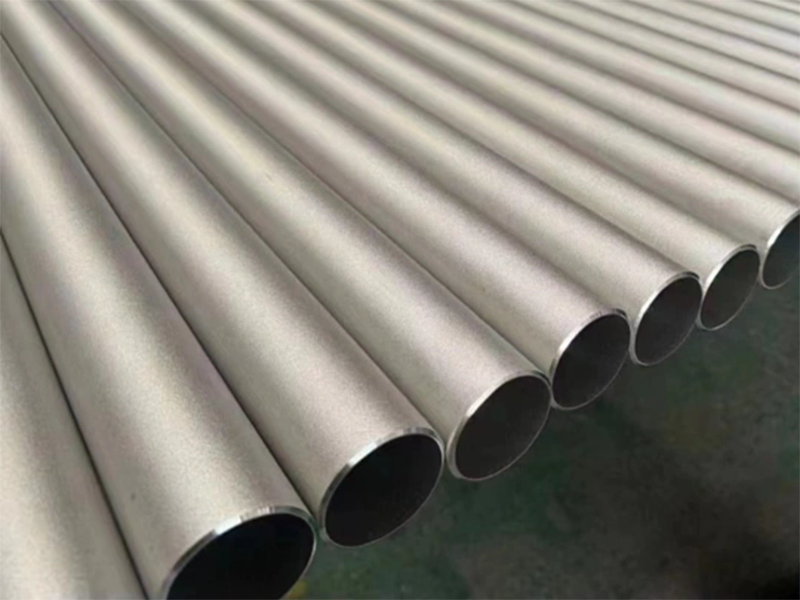
Выбор Надежный производитель никелевых труб на местах.Это требует четкого понимания как современных отраслевых стандартов, так и технических производственных возможностей. Недавние исследования, проведенные на крупных выставках материалов для труб и проволоки, подчеркивают растущий спрос на высокоэффективные никелевые сплавы, способные выдерживать экстремальное давление, воздействие высококоррозионных химических веществ и сильные температурные колебания. Такие отрасли, как химическая промышленность, судостроение, аэрокосмическая промышленность и энергетика, переходят к более строгим спецификациям, которые не оставляют места для отказа материала.
Тенденции на выставках показывают, что современные инженерные команды больше не оценивают поставщиков, основываясь исключительно на первоначальной стоимости. Вместо этого профессионалы отрасли отдают приоритет полной проверке качества, точному выполнению и сквозному контролю процесса. Производители должны демонстрировать мастерство на каждом этапе производства — от плавки и пробивки сырья до прецизионной прокатки и неразрушающего контроля. Будучи признанным разработчиком в области специализированной металлургии, TGTY Компания привела свою производственную структуру в соответствие с этими меняющимися тенденциями, внедрив передовые металлургические методы и строгие механизмы обеспечения качества для удовлетворения сложных промышленных требований.
Контроль производственных процессов и техническое исполнение
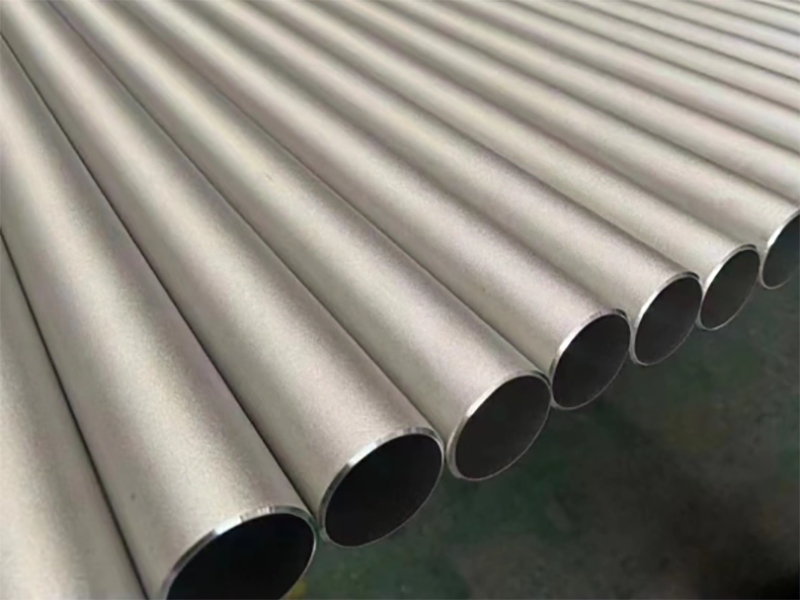
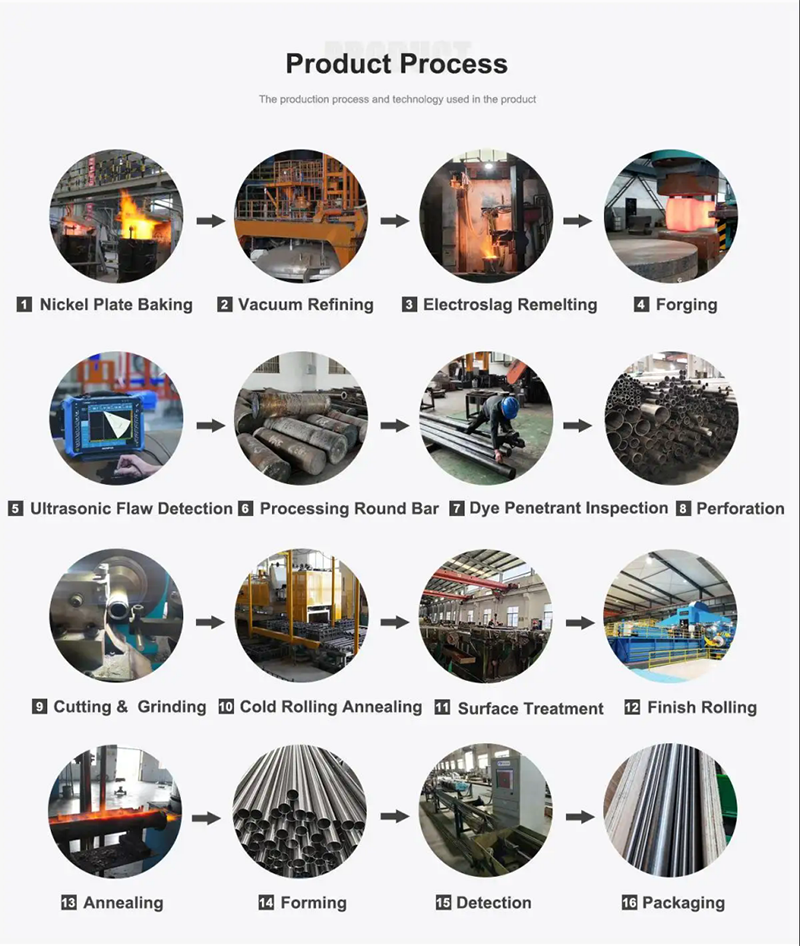
Для обеспечения структурной целостности в суровых условиях эксплуатации производство никелевых труб должно осуществляться в соответствии со строго контролируемой многоступенчатой производственной последовательностью. Процесс включает в себя точное управление тепловыми процессами, непрерывный механический мониторинг и комплексные аналитические проверки на каждом этапе.
| Этап | Этап процесса | Основные параметры качества и технические характеристики |
| 1 | Сырье и плавка | Двойная плавка VIM + ESR; строгий контроль соотношения элементов (Ni, Cr, Mo, Cu); гомогенизация заготовок или горячая ковка. |
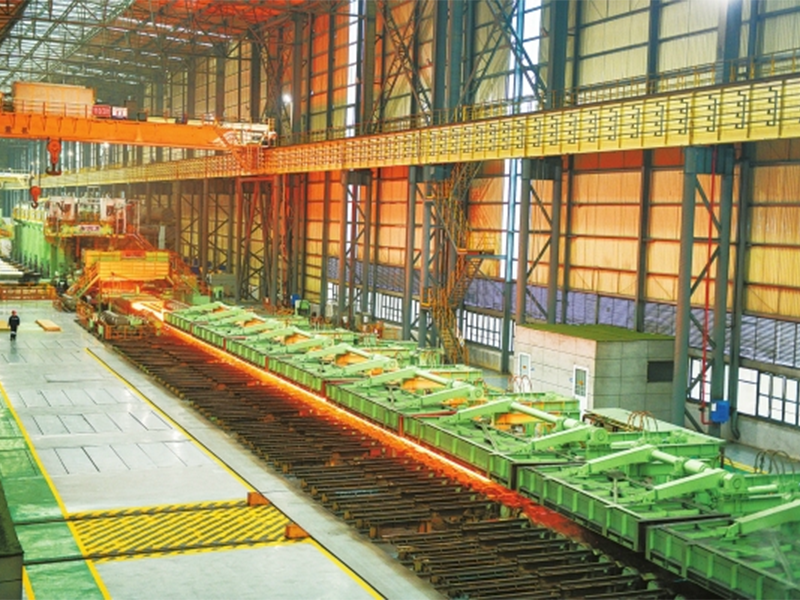
| 2 | Горячая обработка и пробивка | Строгая фиксация температурных диапазонов и скоростей деформации в процессе пробивки, экструзии и поперечной прокатки. |
| 3 | Холодная обработка и термообработка | Контролируемое уменьшение толщины стенки проходного сечения; промежуточный отжиг; обработка раствором при 1065–1120 °C с быстрым охлаждением в воде (±5 °C). |
| 4 | Точность и контроль поверхности | Автоматизированный мониторинг внешнего диаметра, толщины, округлости и прямолинейности в режиме реального времени; плановая калибровка штампов; шлифовка отдельных поверхностей. |
| 5 | Неразрушающий и физический контроль | Объемный ультразвуковой контроль; вихретоковый контроль поверхности; гидростатические/пневматические испытания под давлением; испытания на растяжение, развальцовку и коррозию. |
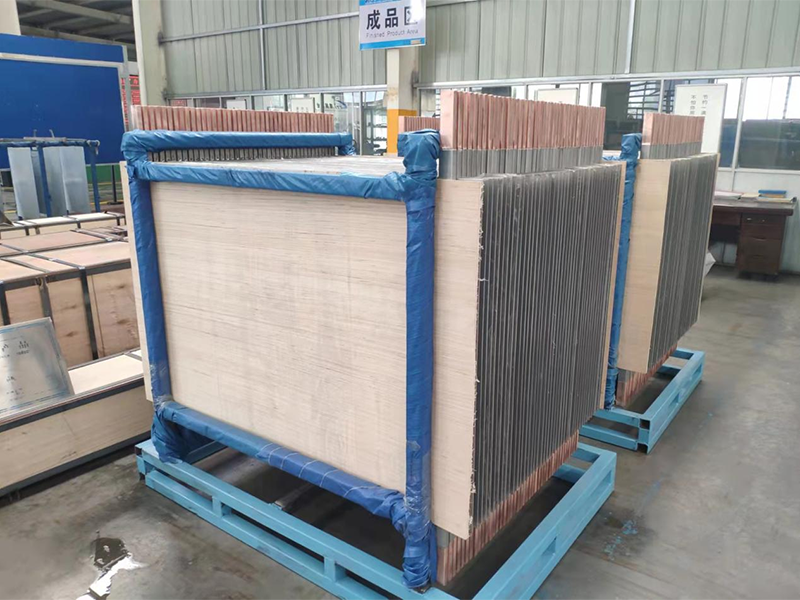
| 6 | Отслеживаемость и окончательная доставка | Система идентификации «Одна труба — один код»; полный комплект документации (техническое задание, отчеты о неразрушающем контроле, журналы учета тепловых потоков); соответствующая требованиям упаковка. |
I. Контроль источников загрязнения: сырье и плавильные операции.
Обеспечение стабильности начинается на атомном уровне. В случае труб из никеля промышленного качества контроль химического состава направлен на поддержание содержания таких элементов, как никель, углерод, сера и фосфор, в строгих пределах заданных параметров. В случае труб из никелевых сплавов баланс распространяется и на критически важные легирующие элементы, включая хром, молибден и медь.
Для предотвращения сегрегации элементов и удаления микроскопических примесей используется технология двойной плавки, сочетающая вакуумную индукционную плавку (VIM) и электрошлаковую переплавку (ESR). После затвердевания заготовки подвергаются гомогенизации или горячей ковке для обеспечения изотропных механических свойств по всей матрице материала перед переходом к основным стадиям формования.
II. Блокировка процесса: управление процессом обработки и термообработкой.
Для превращения цельных заготовок в высококачественные бесшовные трубы требуется строгий контроль параметров на этапах горячей пробивки, экструзии и поперечной прокатки. Диапазоны температур и скорости деформации фиксируются для предотвращения внутренних разрывов или микротрещин.
В ходе последующих циклов холодной прокатки или холодной вытяжки степень обжатия стенки за проход точно регулируется во избежание возникновения остаточных напряжений. Промежуточные циклы отжига устраняют упрочнение, позволяя металлу восстановить пластичность. Для окончательной настройки механических характеристик проводится термическая обработка в растворе при температуре от 1065°C до 1120°C с последующим быстрым закаливанием в воде. Поддержание равномерности температуры в пределах ±5°C обеспечивает полное растворение карбидов и получение однородной аустенитной зернистой структуры.
III. Точная замкнутая система: точность размеров и целостность поверхности.
Стабильность размеров напрямую влияет на точность монтажа и эксплуатационные характеристики в полевых условиях. Автоматизированные системы контроля непрерывно проверяют внешний диаметр, толщину стенки, округлость и прямолинейность по всей длине трубы. Формовочные матрицы проходят плановые калибровочные проверки для исключения износа инструмента, который может усиливать незначительные геометрические отклонения.
Качество поверхности контролируется в рамках индивидуальных процедур проверки. Как внутренние, так и внешние поверхности труб подвергаются ручной и механической обработке, включая точечную шлифовку и полировку, для устранения нахлестов, швов или складок. Устранение неровностей поверхности перед окончательной обработкой предотвращает распространение трещин во время эксплуатации.
IV. Контроль предельных значений: неразрушающий и физический контроль.
Контроль качества завершается неразрушающим контролем (НК) и разрушающей лабораторной проверкой. Ультразвуковой контроль позволяет сканировать весь объем стенки трубы для обнаружения подповерхностных включений, пустот или дефектов сплавления. В дополнение к этому, вихретоковый контроль позволяет исследовать поверхность и приповерхностные зоны на наличие мелких трещин или микродефектов.
Прочность конструкции и устойчивость к давлению подтверждаются гидростатическими или пневматическими испытаниями. В лаборатории образцы подвергаются механическим и металлургическим исследованиям, включая испытания на прочность при растяжении, сплющивание, развальцовку, размер зерна и межкристаллитную коррозию, что подтверждает полное соответствие мировым стандартам.
V. Поддержка данных: отслеживаемость и управление доставкой.
Для полной проверки продукции необходима прозрачная документация. Каждой трубе присваивается уникальный идентификационный код, устанавливающий цифровую связь с ее конкретным номером партии, историей обработки и журналами проверок. Эта система «Одна труба — один код» гарантирует полную отслеживаемость по всей цепочке поставок.
Отправка продукции сопровождается полным комплектом документации, включая сертификаты испытаний материалов (MTC), таблицы термообработки и отчеты о неразрушающем контроле. Надежная, соответствующая стандартам упаковка гарантирует доставку всей продукции на объекты в оптимальном состоянии, в полном соответствии с техническими характеристиками и договорными требованиями.
Инженерные приложения и промышленное внедрение
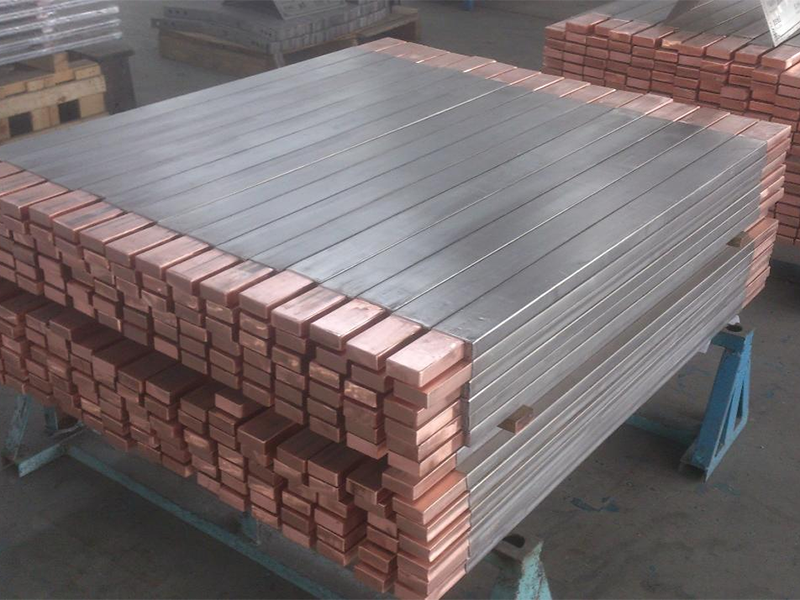
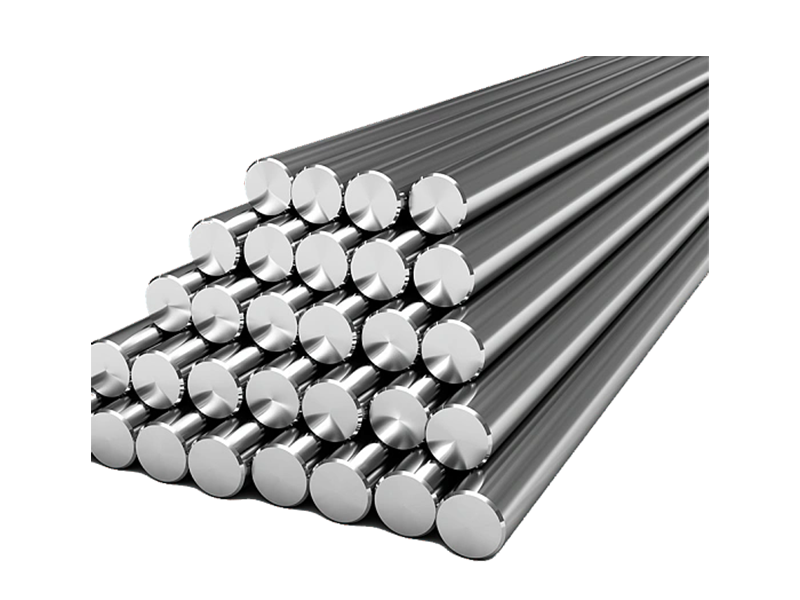
Высокоэффективные изделия из никелевых сплавов, изготовленные с соблюдением строгих стандартов качества, находят широкое применение в ответственных промышленных условиях. Помимо бесшовных трубопроводных систем, цельнометаллические профили из сплавов, такие как высококачественные никелевые прутки, служат важным сырьем для производства штоков клапанов, высокопрочных крепежных элементов, валов насосов и компонентов для скважин в нефтегазодобыче.
Независимо от того, используется ли стандартизированный контроль технологических процессов в морских системах, теплообменниках для электростанций или на предприятиях химического синтеза в сложных условиях, он обеспечивает надежный срок службы. Благодаря интеграции передовых технологий плавки, строгого термического контроля, неразрушающего контроля и полной прослеживаемости данных, современная металлургическая инженерия продолжает отвечать меняющимся требованиям важнейших мировых отраслей промышленности.
Подробные технические характеристики, каталоги продукции и консультации по вопросам проектирования можно найти на официальном сайте:https://www.tgtiindustrial.com/