


Сравнение качества: Заводские решения TGTY Professional с постоянными катодами из нержавеющей стали
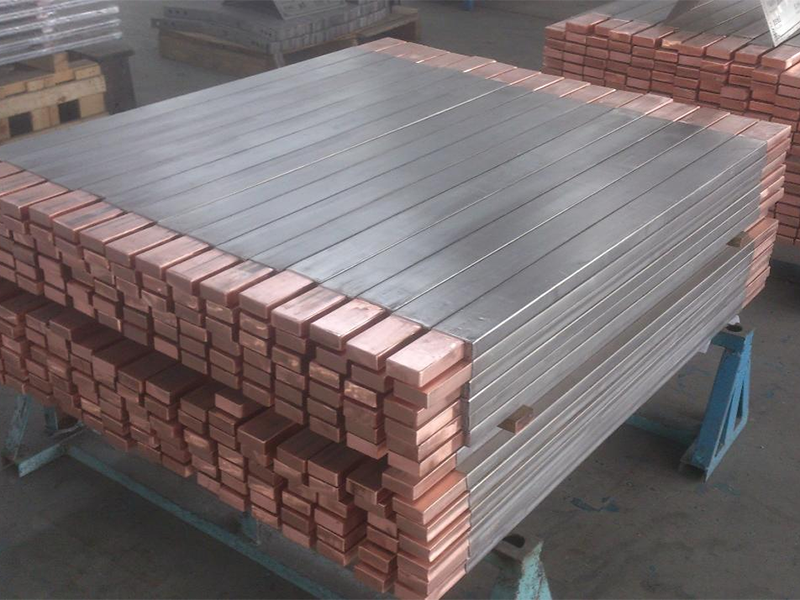
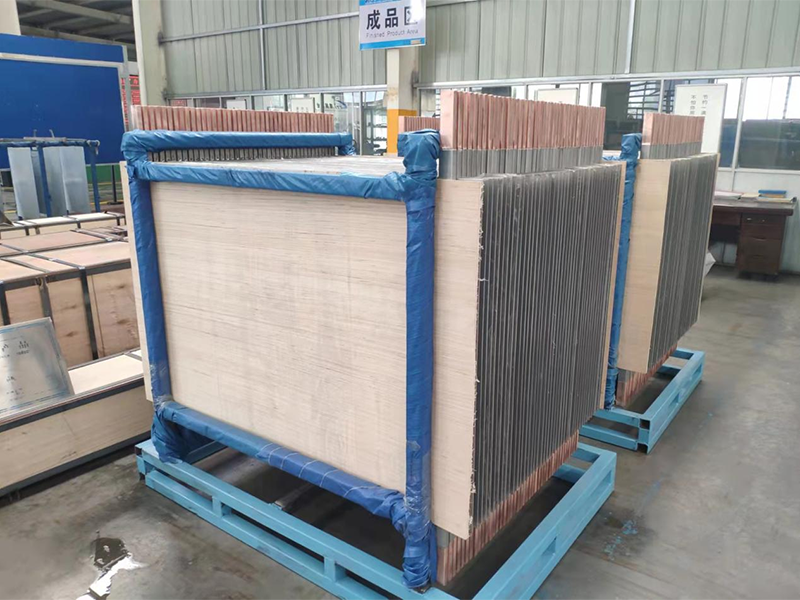
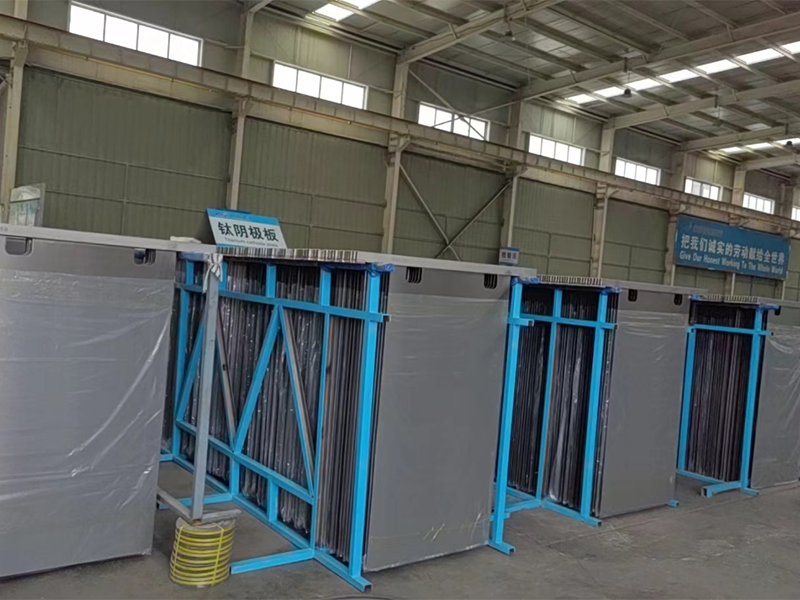
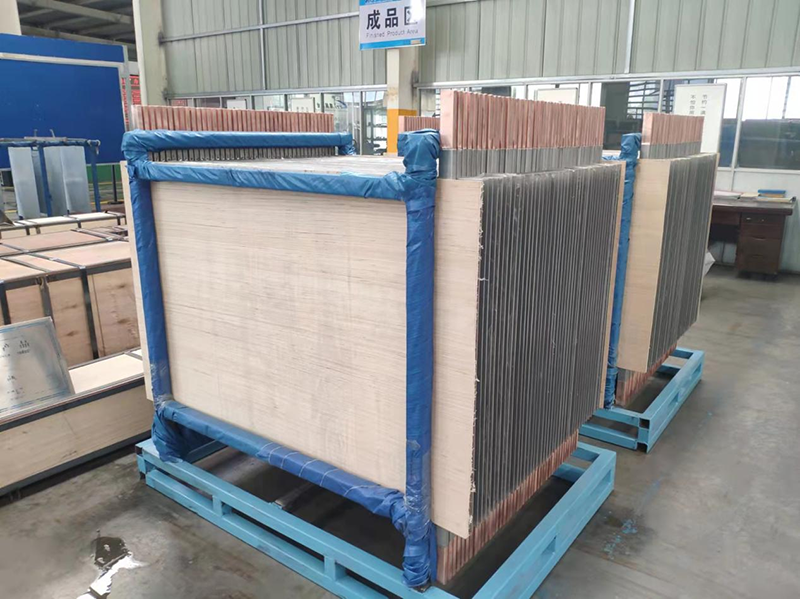
В гидрометаллургической промышленности цветных металлов системы электролитического извлечения и электрорафинирования в значительной степени зависят от структурной целостности и электрической эффективности для максимизации выхода продукции. Ключевым компонентом, определяющим эти процессы, является Профессиональный завод по производству постоянных катодов из нержавеющей сталиЭто решение служит долговечной и высокоэффективной заменой традиционным медным заготовкам. Постоянные катоды из нержавеющей стали обычно состоят из высококачественной заготовки из нержавеющей стали (например, 316L или дуплексной стали 2205), высокопроводящей композитной подвесной планки и прочных изоляционных краевых полос. Эти компоненты, разработанные с учетом требований инженерной мысли, работают вместе, обеспечивая равномерное распределение тока, оптимальное осаждение меди или никеля и легкое механическое снятие изоляции.
Для понимания операционного и финансового влияния современной катодной инженерии крайне важно оценить, как передовые методы производства соотносятся со стандартными предложениями отрасли. Ниже представлен структурированный анализ, подробно описывающий, как специализированные конструкции от TGTYповысить операционную стабильность и качество продукции по пяти ключевым направлениям.
Сравнение 1: Структурная целостность и точность обработки поверхности.
В стандартных коммерческих катодных пластинах часто используются стандартные листы из нержавеющей стали 316L с простой механической полировкой. Со временем воздействие коррозионно-активных кислых электролитов (таких как концентрированная H2SO4) в сочетании с физическим напряжением от автоматических машин для снятия покрытия приводит к образованию точечных повреждений на поверхности, деформации лезвий и неравномерной плоскостности листа.
В отличие от этого, в специализированных заводских решениях используются холоднокатаные пластины из высокочистой нержавеющей стали, обработанные с высокой точностью. Шероховатость поверхности строго контролируется в диапазоне от 0,16 до 0,60 Ra (в соответствии со стандартами ASTM). Этот конкретный диапазон обеспечивает баланс между плавным процессом электроосаждения и достаточной адгезией на начальной стадии электроосаждения, предотвращая преждевременное отслаивание покрытия.
| Метрика / Параметр | Стандартные катодные растворы | TGTY Professional Factory Solutions |
| Шероховатость поверхности (Ra) | Неконтролируемый или > 0,8 Ra | Контролируемый диапазон 0,16 – 0,60 Ra |
| Допуск по толщине | ±0,5 мм | Точно прокатано ±0,15 мм |
| Механический срок службы | от 3 до 5 лет | Более 10 лет эксплуатации при нагрузке ниже номинальной. |
| Сопротивление изгибу/деформации | Умеренная степень деформации (склонна к термическому короблению) | Высокий показатель (улучшенная вертикальная прямолинейность ≤ 1,0 мм/м) |
Благодаря поддержанию вертикальной прямолинейности ниже 1,0 мм/м, усовершенствованные катодные пластины исключают короткие замыкания, вызванные контактом пластин в помещениях с высокой плотностью размещения ячеек, что напрямую снижает потери энергии и время простоя на техническое обслуживание.
Сравнение 2: Проводимость подвесной планки и антикоррозионное сцепление.
Проводящая подвесная планка передает ток от шины к заготовке из нержавеющей стали. В традиционных катодах для соединения медных планок с оболочками из нержавеющей стали часто используются простые методы электролитического или механического нанесения покрытия. При длительной эксплуатации разница температур, вызванная тепловым расширением, приводит к образованию воздушных зазоров или проникновению электролита в точке соединения, вызывая сильную внутреннюю коррозию, высокое электрическое сопротивление и падение напряжения, превышающее 30 мВ на ячейку.
В производстве катодов профессионального уровня используется передовая технология горячей экструзии или непрерывной взрывной сварки для соединения высокочистой меди T2 с внешним защитным слоем из нержавеющей стали 316L или 304. Это прочное металлургическое соединение устраняет воздушные зазоры и полностью предотвращает проникновение электролита.
| Параметр | Традиционная облицовка | Усовершенствованная экструзия/склеивание |
| Интерфейс "сердечник-оболочка" | Механическая посадка / гальваническое покрытие | Прочная металлургическая связь |
| Падение напряжения (при 270 А/м²) | 25 мВ – 45 мВ | ≤ 12,5 мВ |
| Коррозионная стойкость на концах | Открытые медные соединения, высокая степень окисления. | Полностью герметичная стальная облицовка, за исключением точек контакта. |
| Термостойкость | Разлагается при температуре выше 150 °C. | Выдерживает кратковременные перегревы до 700°C. |
Снижение падения напряжения на подвесной планке до менее чем 12,5 мВ при стандартной плотности тока позволяет предприятиям ежегодно добиваться измеримой экономии энергии на тысячах активных катодных ячеек.
Сравнение 3: Долговечность кромочной ленты и целостность уплотнения.
Изоляционные кромочные полосы предотвращают отложение металла по боковым кромкам заготовки катода, обеспечивая чистое вертикальное разделение во время механической зачистки. Стандартные кромочные полосы, представленные на рынке, часто крепятся с помощью простых механических штифтов или низкокачественных клеевых составов. В горячих кислых средах (от 60°C до 70°C) термические циклы приводят к растрескиванию, деформации или отслоению обычных кромочных полос от стальной заготовки, что вызывает деформацию кромок и частые остановки линии.
В современных решениях для постоянных катодов используется полипропилен высокой плотности (ПП) или специализированные синтетические полимеры, разработанные для обеспечения исключительной химической стойкости. Эти кромочные полосы, наносимые с помощью специальной термосварки и рифленых профилей с фиксацией, выдерживают постоянное воздействие высокой кислотности, чередующихся циклов нагрева и высоких механических нагрузок.
| Метрические размеры кромочной полосы | Стандартные рыночные предложения | Инженерные решения для заводов |
| Состав материала | Стандартный ПП / АБС | Ударопрочный, УФ-стабилизированный сополимер полипропилена |
| Способ крепления | Внешние заклепки / простые зажимы | Прецизионный блокировочный паз с термической сваркой |
| Средний срок службы | от 6 до 12 месяцев | Более 24 месяцев непрерывной работы |
| Устойчивость к обертыванию кромок | Умеренный до плохого | Высокий (бесшовный профиль кромки) |
В результате получается стабильный и беспроблемный цикл отгонки, который защищает автоматизированные отгонные машины от механических заклиниваний и сокращает ручное вмешательство в резервуарном цехе.
Сравнение 4: Распределение тока и сокращение отходов анода
На установках электролитического осаждения, использующих традиционные медные заготовки или катодные заготовки низкой точности, неравномерная плотность тока приводит к неравномерному росту осадка и переменной скорости растворения анода. Это часто приводит к образованию большого количества непрореагировавшего анодного лома (до 20–25%), что требует частой переработки и повторной плавки.
Благодаря точному контролю размеров и оптимизированной геометрии подвесной планки, высокоэффективные постоянные катоды из нержавеющей стали обеспечивают равномерное полярное расстояние (например, поддерживая постоянное гомополярное расстояние в 100 мм). Они бесперебойно работают при плотности тока до 370 А/м², при этом плотность тока остается равномерной по всей поверхности пластины.
| Операционный фактор | Стандартные операции | Усовершенствованная система постоянных катодов |
| Отклонение полярного расстояния | от ±5 мм до 10 мм | Жесткий допуск в пределах ±1 мм. |
| Коэффициент брака анодов | 20% – 25% | Снижено до 12% – 16% |
| Время цикла нанесения покрытия | Переменный (от 7 до 10 дней) | Предсказуемо (от 4 до 6 дней) |
| Качество депозита | Различная чистота, изредка встречаются узелки. | LME Grade A / стандарт Cu-CATH-1 |
Равномерное растворение анода не только снижает процент брака до 12–16%, но и повышает общую эффективность по току, позволяя нефтеперерабатывающим заводам сокращать циклы гальванического покрытия, сохраняя при этом стандарты чистоты.
Сравнение 5: Общая стоимость владения и рентабельность инвестиций на уровне проекта.
Хотя катодные пластины более низкого качества могут иметь более низкую первоначальную стоимость приобретения, их общая стоимость владения (TCO) быстро возрастает с учетом частого технического обслуживания, замены краевых полос, потерь энергии из-за высокого контактного сопротивления и более короткого срока службы.
Оценка полного жизненного цикла выявляет очевидные финансовые преимущества для долгосрочных промышленных операций:
- Увеличение срока службы активов:Срок службы, превышающий 10 лет, сокращает циклы реинвестирования капитальных затрат вдвое по сравнению со стандартными альтернативами.
- Снижение затрат на эксплуатационные расходы:Промышленные кромочные планки и надежные уплотнения подвесных планок сводят к минимуму аварийный ремонт и незапланированные простои.
- Экономия энергии:Более низкое внутреннее сопротивление приводит к снижению общего потребления мегаватт-часов на тонну произведенного рафинированного металла.
Технические инновации и промышленное применение
Современные металлургические процессы требуют индивидуальных конфигураций, адаптированных к конкретным размерам резервуарных камер, химическому составу электролитических ванн и компоновке автоматизированных кранов. Интеграция специально разработанных катодов с автоматизированными системами погрузки и разгрузки позволяет нефтеперерабатывающим заводам максимизировать суточную производительность, обеспечивая при этом безопасность труда.
Сочетание жесткого контроля качества с индивидуальным проектированием, включая варианты изготовления V-образных канавок в нижней части заготовки, специализированные торцевые срезы подвесных планок и переменную толщину листового металла, позволяет предприятиям беспрепятственно модернизировать существующие процессы без дорогостоящей перестройки инфраструктуры.
Для получения более подробных технических характеристик, чертежей, разработанных на заказ, и полного каталога продукции посетите [ссылка]. https://www.tgtiindustrial.com/